En affasningsliste er den mindste genstand på pallen og den, der oftest får skylden, når en kant kommer ujævn ud. For de fleste præfabrikerede anlæg er arbejdssvaret enkelt: a 20 mm x 20 mm, 45 graders PVC-strimmel på en stålpalle, fastholdt af magneter ved 300 til 400 mm centre . Tynde arkitektoniske paneler på 100 til 120 mm fungerer normalt bedre på et 15 mm ben, tunge bjælker og broelementer på 25 mm, og en radiusprofil erstatter 45 graders flade, hvor spånmodstanden betyder mere end en skarp skyggelinje.
Den kombination vinder af praktiske årsager frem for teoretiske. En magnetisk strimmel tager sekunder at sætte sig, efterlader ingen hæftehuller i formfladen, trækkes væk ved 45 grader uden at løfte arrisen og overlever dusinvis af hældninger, når den rengøres og opbevares fladt. Sømmede strimler på krydsfiner fungerer stadig, og limede strimler har stadig en plads på engangsformularer, men ingen af dem matcher overgangshastigheden for et magnetisk system på en gentagende palle.
De detaljer, der bestemmer resultatet, er dækket nedenfor: profilstørrelse og -vinkel, fastgørelsesmetode og afstand, hvordan frisk betontryk og vibration interagerer med en smal profil, hvad en dampcyklus gør ved en magnet, genbrugslevetid, de defekter, der opstår oftest, og en trinsekvens, der holder et anlæg gentageligt.
- Elementtykkelse og fugebredde, fordi en 25 mm affasning på en 60 mm kantsten fjerner for meget af arris.
- Formmateriale, fordi magneter har brug for en stål- eller stålflade at arbejde imod.
- Hærdetemperatur, fordi standard neodymkvaliteter mister styrke over ca. 80 grader Celsius.
- Fugekvalitet, fordi en stødsamling med 1 mm mellemrum efterlader en finne på hvert enkelt panel.
Hvad en affasningsstrimmel virkelig gør ved en betonplade
En affasning er en affasning dannet på kanten af et betonelement, normalt ved 45 grader. Strimlen, der danner den, udfører fire opgaver på én gang: den fjerner den skarpe arris, der afskaller under stripning, transport og håndtering; det skaber en kontrolleret frigørelseslinje, så formen åbner uden at rive hjørnet i stykker; det producerer den skyggelinje, som arkitektonisk beton afhænger af; og det giver fugemasse et defineret sæde ved panelsamlinger. Ingen af disse jobs er kosmetiske i et anlæg, der støber det samme panel halvtreds gange om ugen.
Kantskader er omkostningsdriveren. En afhugget eller afskallet arris på en synlig flade skal slibes, fyldes eller panelet nedgraderes, og lapning er håndarbejde i slutningen af linjen, hvor arbejdskraften er mindst produktiv. En affasning i korrekt størrelse flytter fejlpunktet væk fra arris'en, fordi affasningen giver en gradvis kontaktlinje, efterhånden som formen fjernes.
Den strukturelle effekt er lille. En 20 mm x 20 mm affasning fjerner et trekantet område på ca 200 kvadratmillimeter pr. meter kant, ca. 0,1 procent af tværsnittet af et 150 mm tykt panel . Det er grunden til, at affasninger normalt specificeres på hver blottede arris frem for kun på dem, der ser sårbare ud, og hvorfor kantdetaljen behandles som en del af formdesignet fra den første tegning. Vores egen note vedr hvad affasningen gør i den præfabrikerede produktionscyklus dækker denne planlægningsside mere detaljeret.
- Spånbeskyttelse: Den tynde arris, den mest skrøbelige del af ethvert panel, fjernes.
- Udløserlinje: affasningen giver formen en gradvis pause i stedet for en rive.
- Skyggelinje: en defineret affasning maskerer små variationer i paneljusteringen på en elevation.
- Tætningsmiddelsæde: Affasningen skaber en lige, stabil flade, som fugemasse kan binde til.
- Håndteringssikkerhed: En affaset kant er langt mindre tilbøjelig til at skære i handsker og hænder under stripning.
Fasningsstørrelser, vinkler og profiler: Tilpasning af strimlen til elementet
Fasningsstørrelsen kommer fra tre inputs: elementtykkelse, samlingsdesign og påkrævet udseende. En nyttig tommelfingerregel er, at affasningsbenet ikke må overstige omkring en tiendedel af elementtykkelsen, så et 100 mm panel bærer 10 til 15 mm komfortabelt, mens et 20 mm ben er generøst, men stadig accepteret på et 150 mm vægpanel. Hvor en fugemasse er involveret, skal affasningssædet være bredt nok til at acceptere fugebredden plus fugemasseværktøjet, og den dimension afgør normalt argumentet, før æstetik gør det.
| Strip størrelse | Typiske elementer | Punkter at se |
|---|---|---|
| 10 mm x 10 mm | Kantsten, tynde paneler på 60 til 80 mm, små arkitektoniske enheder | Mindste skyggelinje; en bølget linje viser sig hurtigere end på en stor affasning |
| 15 mm x 15 mm | Vægpaneler på 100 til 150 mm, søjler, trapper, stikledninger | Sædvanligt valg, hvor fugemasser er smalle |
| 20 mm x 20 mm | De fleste præfabrikerede vægpaneler og bjælker | Bedste balance mellem beskyttelse, udseende og genbrug |
| 25 mm x 25 mm | Brodragere, tunge industrielementer, tykke sektioner | Har brug for fastere fiksering; det bredere ansigt kan bøje sig på lange løb |
| 30 mm x 30 mm | Elementer, der kræver et bredt tætningsmiddel eller en dyb skyggelinje | Bekræft fugebredden før fastgørelse af størrelsen |
| Radius 20 til 25 mm | Arkitektoniske paneler, trapper, søjler, bullnose kanter | Bedre spånmodstand; samlinger mellem profiler er sværere at skjule |
45 grader er standard, fordi det kaster en jævn skygge på begge sider af hjørnet. Hvor der ønskes en tungere linje, findes der 30 graders og 60 graders profiler, og der vælges ofte en radius til præfabrikerede trapper og søjler, fordi en afrundet arris ikke har nogen tynd sektion at bryde væk. Én vane sparer en masse skænderier på stedet: Hold en enkelt størrelse på alle synlige sider af et projekt. Blanding af en 15 mm og en 20 mm strimmel på tilstødende paneler er en hyppig kilde til klager, selv når hvert panel er korrekt isoleret.
Magnetisk, sømmet eller limet: Valg af fikseringsmetode
En affasningsliste skal kun blive på plads, mens beton placeres, vibreres og hærdes, og kræfterne, der virker på den, er for det meste træk, vibrationer og opdrift frem for direkte tryk fra betonhovedet. Det er derfor, valg af fiksering normalt handler om overgangstid og skimmeltilstand, ikke om råstyrke. På stålpaller er den magnetiske rute nu standard, og den samme logik løber gennem den bredere familie af magnetiske lukkesystemer bruges til sideformer, kantskinner og stopender.
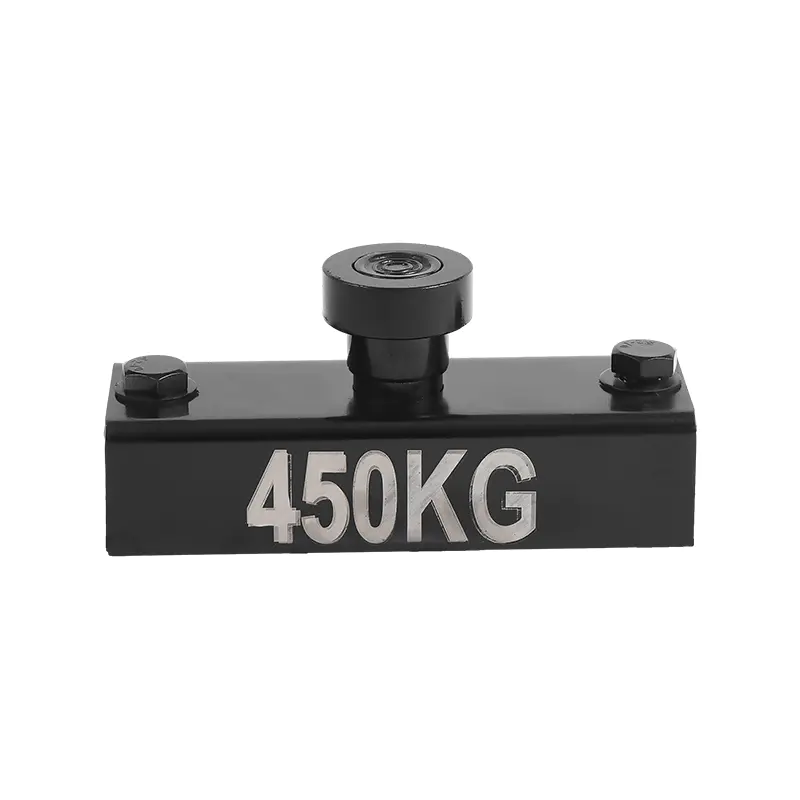
Magnetisk faste affasningsprofiler udføres som en PVC-ekstrudering med en jernholdig indsats bagpå, eller som en almindelig profil fastspændt af en stålskinne. Magneten holder profilen til pallen, ikke til betonen, og frigøres med et vrid eller et håndtag. Skift på en lang palle måles i sekunder pr. strimmel, og der er ingen hæftehuller at fylde, rense eller bekymre sig om.
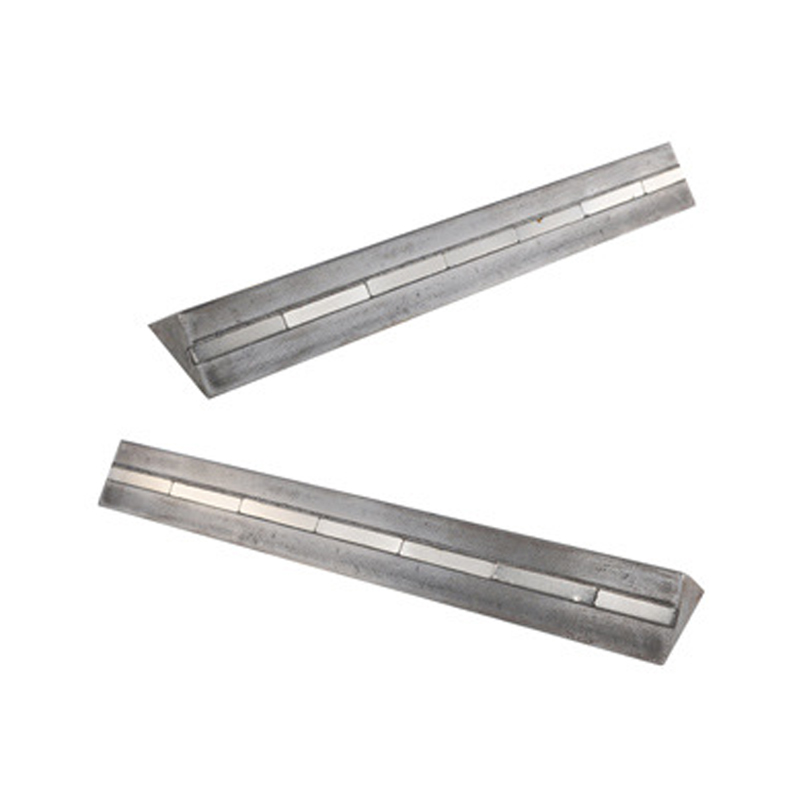 Præfabrikeret beton affasning Den præfabrikerede betonaffasning er en speciel magnetisk anordning, der bruges til at fastgøre og placere affasningen under støbning. Magneten er lavet af stærkt magnetisk materiale... Se produkt →
| Metode | Form type | Strip genbrug | Hovedsvaghed |
|---|---|---|---|
| Magnet | Stålpalle eller stålbeklædt form | Høj, typisk snesevis af hælde | Fungerer ikke på tømmer- eller plastforme; magnetkvalitet begrænser hærdningstemperaturen |
| Hæft eller søm | Krydsfiner og tømmer former | Moderat; kanter nedbrydes, hvor fastgørelseselementer passerer | Fastgørelseshuller og knuste strimmelender |
| Kontaktlim | Ethvert glat ansigt | Lav; limlinje bygges op og ender løftes | Langsom rengøring, ujævn tykkelse med kraftig lim |
| Stålvinkel boltet eller svejset | Stålforme | Meget høj | Bearbejdningsomkostninger; buler trykkes på hvert panel, indtil det repareres |
Sømmede strimler forbliver standarden for stedstøbt arbejde, hvor en form bruges en håndfuld gange. To detaljer afgør resultatet: Hæft ved 150 til 200 mm centre, og hold strimlen i plan med krydsfinerfladen. Hvert bump i krydsfinerkanten telegraferer lige ind i affasningslinjen, og ingen lapning skjuler det bagefter.
En note om greb, der overrasker folk: frisk beton presser profilen ind i formfladen i stedet for at trække den væk, så magneten skal hovedsageligt stoppe med at glide og flyde under vibration. En beskeden holdekraft spredt over flere fikseringspunkter slår normalt en tung magnet, der sidder for enden af en strimmel.
Frisk betontryk, vibration og varme: Hvad der faktisk bevæger en affasning
Frisk beton opfører sig som en tung væske, indtil den stivner. Ved en densitet på omkring 2.400 kg pr. kubikmeter producerer et betonhoved på 2 m ca. 47 kilopascal sidetryk i bunden af en form, og forskallingsdesignmetoder som dem, der er beskrevet i ACI 347 (Guide to Formwork for Concrete) tillader kun reduktioner ved langsommere placeringshastigheder og køligere, stivere blandinger. Det tryk virker på formfladen, og affasningsprofilen sidder på denne flade, så strimlen presses indad i stedet for at blive pillet væk fra betonen.
De kræfter, der virkelig fjerner en affasning, er lokale. Pokervibratoren er den største af dem. Hold hovedet 100 til 150 mm væk fra affasningen, indsæt med 300 til 450 mm afstand, og lad aldrig vibratorhovedet røre ved profilen. Direkte kontakt er, hvordan strimler skifter, og det er også, hvordan en honeycombed arris vises på det næste panel.
Varme har betydning to gange. PVC blødgøres, når formtemperaturen stiger, så en ekstrudering, der føles stiv ved 20 grader Celsius, bliver mærkbart mere fleksibel inde i et dampkammer ved 70 grader Celsius; varmestabiliserede forbindelser holder deres form bedre og udskriver en renere linje i længere tid. For det andet bærer en standard neodymmagnet en maksimal arbejdstemperatur tæt på 80 grader Celsius. At efterlade almindelige N-kvaliteter i en damphærdningscyklus er en langsom måde at miste holdekraften på, fordi magneten ikke kommer sig helt efter gentagen eksponering. Hvor magneter forbliver i formen, er højere koercitivitetskvaliteter såsom H, SH eller UH, eller ferritsamlinger, det sikrere valg.
Termisk bevægelse er let at undervurdere. Stiv PVC udvider sig med omkring 0,005 til 0,007 procent per grad Celsius, så en 6 m strimmel kan ændre længden med ca. 15 til 20 mm på tværs af et 60 graders sving hvis den er fri at bevæge sig. At fiksere strimlen med jævne mellemrum og efterlade ekspansionsrum i enderne er bedre end at tvinge en lang profil ind i en tæt kanal, hvor den vil bøje og udskrive en kurve på hvert panel.
Genbrug Life-, rengørings- og slipmidler
En PVC affasningsliste er et forbrugsmateriale med en lang, men begrænset levetid. I praksis rapporterer planter 30 til 60 hældninger fra en magnetisk PVC-profil bruges på samme kant, og betydeligt mere, når en strimmel er dedikeret til en enkelt palle og rengøres efter hver cyklus. Slutningen af livet er synlig snarere end gradvis: 45 graders ansigtet rundes, strimlen udvikler en fast kurve, eller jernindsatsen begynder at adskilles fra PVC-legemet.
- Tør cementpastaen af, mens den stadig er blød. Hærdet pasta skal skrabes, og skrabning tager overfladen med sig.
- Tjek 45 graders ansigtet med en straightedge med nogle få ugers mellemrum. Et afrundet ansigt udskriver en blød, ujævn linje, som ingen slipmiddel kan fikse.
- Opbevar strimler fladt, væk fra direkte sol og væk fra varmeapparater. At hænge en strimmel fra den ene ende træner en krølle ind i profilen.
- Undersøg bagsiden af strimlen for grater og betonkrummer. Et korn hærdet pasta under profilen skaber en bump på hvert panelstøbt den dag.
- Udskift i stedet for at reparere, når ansigtet er beskadiget. En strimmel koster langt mindre end arbejdet for at slibe den ene kant tilbage til specifikationen.
Valg af slipmiddel betyder mere, end de fleste planter forventer. Opløsningsmiddelbaserede produkter med et højt aromatindhold kan angribe PVC og trække blødgører ud af overfladen, hvilket netop er det, der får ældre strimler til at blive hårde, sprøde og skinnende før deres tid. Vandbaserede eller lavaromatiske midler holder profilen bearbejdelig og er nemmere at fjerne fra affasningen. Uanset hvilket produkt der bruges, skal du påføre en tynd film og tørre overskuddet af, fordi en kraftig pels samler sig i bunden af skråkanten og efterlader en række bughuller på hver afstøbning.
Seks defekter ved affasningslinjen og hvordan man løser dem
Næsten hvert affasningsproblem, der ses på en præfabrikeret linje, kommer af en af seks årsager. Hver enkelt har et billigt fix og en dyr version af det samme fix, og den billige er altid færdig før hældningen.
- Bølget affaset linje. Fastgørelsespunkterne er for langt fra hinanden, eller båndet var ikke lige, før det blev lagt. Spænd mellemrummet til 250 mm og kontroller den faste strimmel med en 2 m retlinje, før forstærkningen går ind.
- Fugefinner ved båndsamlinger. Ender skåret med øjet efterlader et mellemrum på 1 mm eller mere, og pasta fylder det på hver afstøbning. Klip firkantet, stød enderne tæt, og tape enhver samling bredere end 0,5 mm.
- Spalled arris efter stripning. Profilen blev løftet langs kanten i stedet for trukket væk fra betonen, eller magneterne blev ikke udløst først. Slip magneterne, og løft derefter strimlen ved 45 grader.
- Bughuller klumpet sig langs affasningen. Slipmiddel påført for kraftigt, eller vibratoren kører for tæt på ansigtet og driver luft til skråningen i stedet for at slippe den.
- Strip indlejret i panelet. Intet slipmiddel, en beskadiget profil eller beton, der flyder bag båndet. Bekræft, at bagsiden sidder mod formen, før den hældes.
- Uoverensstemmelse mellem skyggelinjer mellem paneler. To forskellige strimmelstørrelser, eller en slidt profil blandet med en ny på samme forhøjning. Træk slidte strimler tilbage fra synlige kanter og behold dem til skjulte ansigter.
Indstilling af affasningsstrimler på pallen: En gentagelig sekvens
Sekvensen nedenfor er den, der holder i et anlæg, der kører blandede paneltyper på samme palle. Det tager et par minutter på den første palle og betaler sig tilbage for hver cyklus derefter.
- Rengør pallefladen og kontroller retheden med en 2 m ret. En bøjet pallekant kan ikke rettes med en ny strimmel.
- Klip strimler firkantet i længden, afgrat enderne, og gering udvendige hjørner ved 45 grader, så begge flader mødes uden et mellemrum.
- Tørpas profilen med den 45 graders flade mod betonen og den flade ryg mod pallen.
- Fastgør med magneter ved 300 til 400 mm centre, og tilføj en fiksering inden for 150 mm fra hver ende. Spænd til 250 mm, hvis båndet bøjer.
- Kontroller fugemellemrum, og tap derefter enhver fuge bredere end 0,5 mm.
- Påfør et tyndt slipmiddel på strimlen og den omgivende formflade, og tør derefter det overskydende af.
- Placer forstærkning, løft indsatser og fatninger, og hold dækslet fra den affasede kant.
- Hæld løft på 300 til 500 mm ind og vibrer 100 til 150 mm fra affasningen uden at røre ved profilen.
- Kur til plantecyklussen. Hvis der bruges damp, skal du måle den faktiske formtemperatur ved siden af magneterne i stedet for at stole på kammermåleren.
- Strip i den rigtige rækkefølge: frigør magneterne, træk båndet væk fra betonen ved 45 grader, rengør det og opbevar det fladt.
Hvor en palle skiftes mellem paneltyper flere gange i skiftet, ligger omstillingsomkostningerne lige så meget i sideformene som i selve affasningen. Et håndteret magnetisk system forvandler det trin til et enkeltmandsjob og bevarer det samme referencepunkt for affasningsskinnen ved hver cyklus.
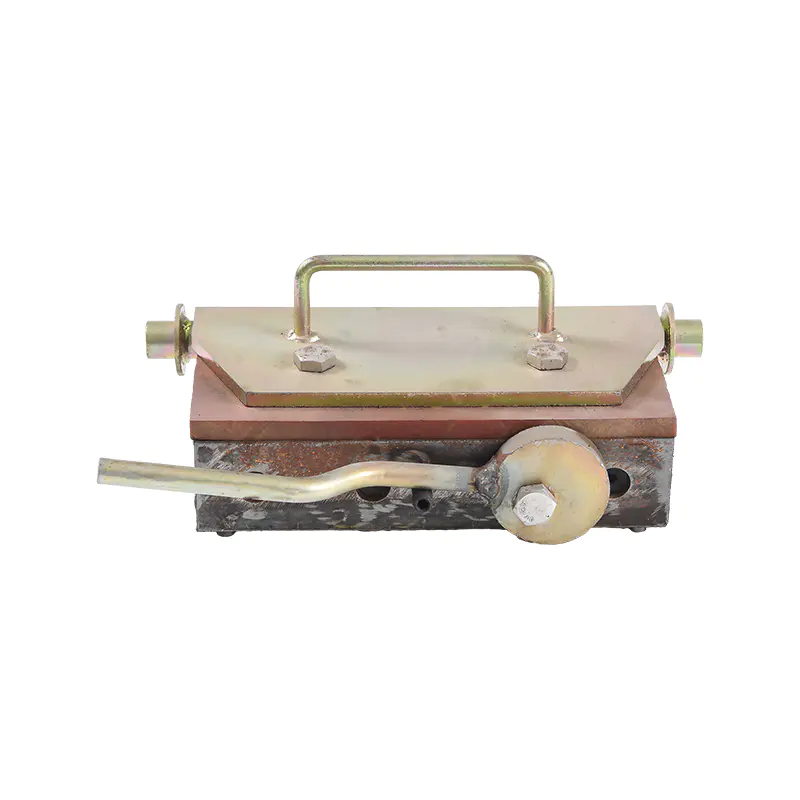
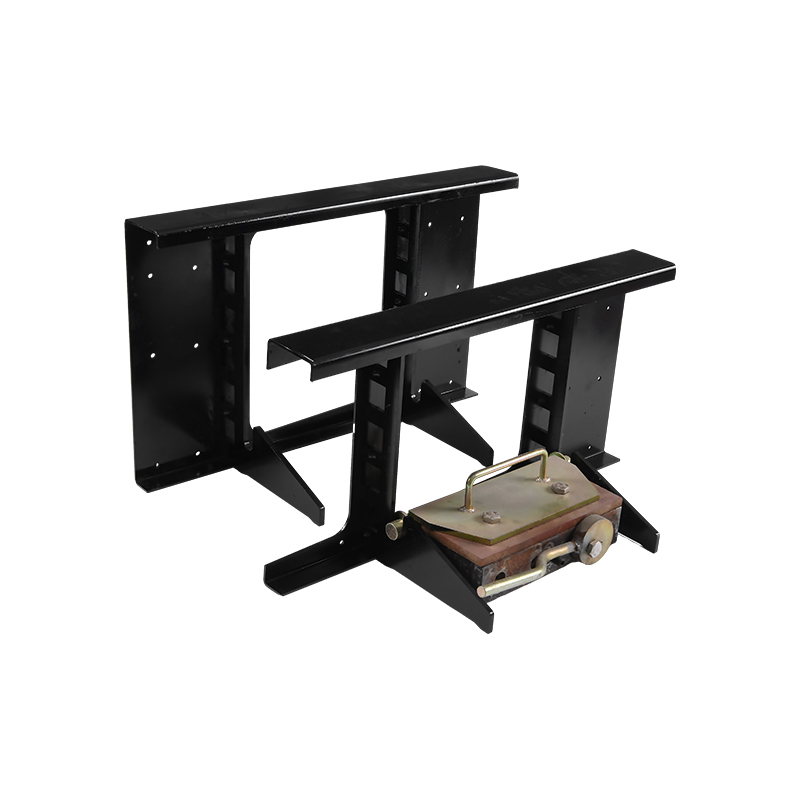 Forskallingsmagnet med håndtag Forskallingsmagneter med håndtag er udstyr, der bruges i byggeriet til at holde forskalling i området. Den inkluderer en stærk magnet indlejret i et plastik- eller metallisk hus a... Se produkt →
Omkostninger, leveringstid og hvad der skal angives i købsforespørgslen
Affasningslister er en lille streg i budgettet og en stor indflydelse på omarbejdningskolonnen. En 20 mm PVC-profil koster en brøkdel af det arbejde, der er nødvendigt for at slibe og lappe en enkelt afvist arris, og en magnetisk profil dækker normalt sine ekstra omkostninger første gang, den fjerner en hæfte-og-fyld-operation på en lang kant. Antallet, der fanger folk ud, er leveringstid: ikke-standardiserede vinkler, radiusprofiler og usædvanlige længder kommer normalt fra et dedikeret ekstruderingsforløb, så et projekt, der kræver specifikke lagerlængder, bør rejse forespørgslen i god tid før den første hældning.
- Benlængde og -vinkel, eller radius, vist på en målskitse.
- Samlet længde og foretrukket lagerlængde, så stødsamlinger lander væk fra synlige hjørner.
- Formmateriale, hvad enten det er stål, krydsfiner eller plast, og om der skal bruges magneter.
- Hærdetemperatur, hvis der bruges damp, så magnetkvaliteten passer til cyklussen.
- Påkrævet udseende: en skarp skyggelinje eller en blød radius.
- Forventede genbrugscyklusser og antallet af nødvendige strimler pr. palle.
- Leveringsvindue og hvilke paneler de første lister vil blive prøvet på.
På en stålpalle fungerer en affasningsskinne sjældent alene. Sideformer, kantskinner og stopender har alle brug for et stabilt spændepunkt, og magnetiske kasser i kulstofstål giver den reference uden svejsning eller boltning i pallefladen, hvilket holder formoverfladen flad til den næste paneltype.
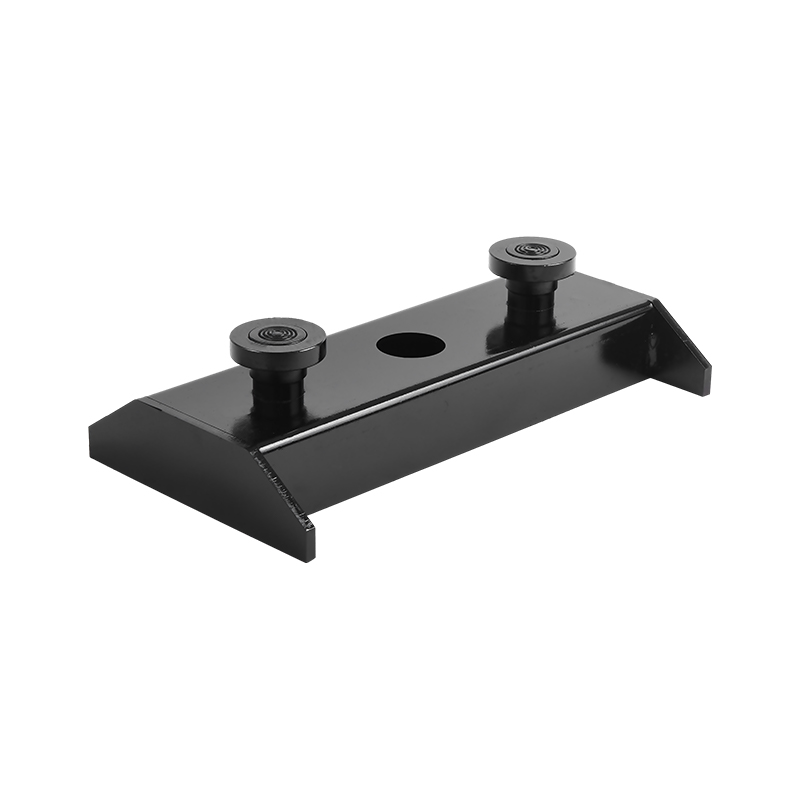 Magnetiske kasser i kulstofstål Den magnetiske kasse af kulstofstål er fremstillet af kulstofmetallic og er magnetisk. Almindeligvis brugt i industrier bestående af produktion, transport og konstruktion... Se produkt →
Præstøbte og stedstøbte kanter: Den samme strimmel, forskellige prioriteter
I præfabrikatet er affasningen konstrueret. Strimlen vælges én gang, monteres på en stålpalle og gentages hundredvis af gange, hvilket skubber prioriteringen mod repeterbarhed, magnetisk fiksering og lav omstillingstid. Ved stedstøbt arbejde bruges formen ofte en eller to gange, så sømmede eller hæftede strimler på krydsfiner dominerer, og affasningen er mere tilbøjelig til kun at blive specificeret på udsatte kanter. Den enkelte forskel forklarer, hvorfor den samme 20 mm profil fungerer perfekt i et anlæg og producerer en ujævn linje på et sted, hvor krydsfinerkanten allerede var beskadiget.
Præfabrikerede anlæg har også en tendens til at standardisere, og standardisering fjerner hele kategorier af klager. En affasningsstørrelse pr. form, magneter i faste positioner og et udpeget opbevaringsstativ betyder, at udskiftning midt på skiftet er et to-minutters job snarere end en søgning gennem gården efter en matchende profil.
Site arbejde har sine egne regler. Hæfteafstand på 150 til 200 mm, strimler, der flugter med formfladen og en lige krydsfinerkant er de tre elementer, der bestemmer den færdige linje. Hvor der er angivet en radius på en trappe eller søjle, erstatter en fleksibel gummi- eller bearbejdet radiusprofil den stive trekantede strimmel, og den skal fastgøres oftere, fordi der ikke er nogen flad ryg til at sidde mod formen.
Ofte stillede spørgsmål om affasningslister til beton
Hvilken størrelse affasningsliste skal jeg bruge på en 150 mm præfabrikeret vægplade?
Brug 20 mm x 20 mm, medmindre fugedetaljen siger andet. Sænk til 15 mm, når fugemassesædet er smallere end 20 mm, eller der ønskes en lysere skyggelinje, og behold én størrelse på tværs af alle synlige flader på projektet.
Er magneter stærke nok til at holde en affasningsstrimmel under vibration?
Ja, på en stålform. Frisk beton presser båndet mod ansigtet, så magneten kun skal stoppe med at glide og flyde. Fastgørelse ved 300 til 400 mm center passer til de fleste profiler, og 250 mm er mere sikkert på lange løb og tykke hældninger.
Hvor mange hældninger kan en PVC-affasningsstrimmel overleve?
Planter rapporterer almindeligvis 30 til 60 hældninger fra en magnetisk PVC-profil og mere, når en strimmel er dedikeret til én palle og rengøres efter hver cyklus. Den praktiske afslutning på livet er en afrundet skråflade eller en jernholdig indsats, der adskiller fra PVC.
Kan en magnetisk affasningsliste bruges på træforskalling?
Nej. Magneter har brug for en stål- eller stålform. På krydsfiner- og tømmerforme hæftes båndet med 150 til 200 mm centre, eller brug kontaktlim til en engangsudhældning, hvor ingen fastgørelsesmidler er tilladt.
Svækker en affasningsliste betonkanten?
Ikke på nogen meningsfuld måde. En 20 mm affasning fjerner omkring 200 kvadratmillimeter sektion pr. meter kant, omkring 0,1 procent af et 150 mm tykt panel, og det forbedrer normalt holdbarheden, fordi den tynde spåndannelse er væk.
Er 45 grader bedre end en radius?
45 grader er standarden og giver en jævn skyggelinje. En radius på 20 til 25 mm modstår bedre afslag, fordi der ikke er et tyndt snit ved hjørnet, men samlinger mellem radiusprofiler er sværere at holde usynlige, hvorfor radiuskanter normalt er forbeholdt trapper, søjler og bullnose-elementer.
Hvorfor er der en finne langs min affasningslinje?
Næsten altid et mellemrum ved en stødsamling mellem to strimler. Klip enderne firkantede, stød dem tæt og tape enhver samling bredere end 0,5 mm. En finne over ca. 1 mm skal slibes på hvert panel, og det er den slibning, hvor pengene forsvinder.
Hvilken hærdningstemperatur er for varm til en magnetisk affasning?
Det afhænger af magnetkvaliteten. Standard neodymkvaliteter har en maksimal arbejdstemperatur i nærheden af 80 grader Celsius, så en dampcyklus ved 60 til 70 grader Celsius er brugbar, men efterlader en lille margin. Højere koercivitetskvaliteter eller ferritsamlinger er sikrere for magneter, der forbliver i formen, og PVC-profiler blødgøres også mærkbart over 70 grader Celsius.
Behøver affasningslister slipmiddel?
Ja, en tynd film på skråfladen og formfladen ved siden af, aftørret for at fjerne overskydende. En tung pels samler sig i bunden af skråkanten og efterlader en række bugholes, mens ingen pels overhovedet risikerer, at strimlen river bunden i stykker eller forbliver indlejret i panelet.
En affasningsliste er en billig del med en uforholdsmæssig stor effekt på udseende og efterbearbejdning. Vælg størrelsen i forhold til elementtykkelsen og fugeudformningen, fastgør den ofte nok til, at den ikke kan bevæge sig, hold samlinger tætte, og sæt altid profilen med affasningen mod betonen. Gør de fire ting, og arrisen tager sig af sig selv.
- 20 mm x 20 mm for de fleste paneler, 15 mm for tynde sektioner, 25 mm for tunge elementer.
- Magneter på 300 til 400 mm centrerer på stålpaller, hæfteklammer på 150 til 200 mm på krydsfiner.
- Fugemellemrum under 0,5 mm, ellers vil finnen være der på hvert panel.
- Tilpas magnetkvaliteten til hærdningstemperaturen, ikke til katalogprisen.
Wewin Magnetics producerer magnetisk fikserede affasningsprofiler, forskallingsmagneter og magnetiske spændekomponenter til præfabrikerede produktionslinjer, herunder specialfremstillede profiler fremstillet efter tegning med den magnetkvalitet, der er valgt til anlæggets hærdningscyklus. Forespørgsler besvares inden for 24 timer med et forslag, der dækker størrelse, vinkel, jernholdigt skær og levering.