Ethvert byggeprojekt, der bygger på præfabrikerede betonelementer, står over for et grundlæggende indkøbsspørgsmål: hvordan ved du, at de komponenter, der ankommer på stedet, passer sammen, løftes sikkert og holder i årtier? Svaret ligger i, hvordan disse elementer er designet, produceret og håndteret. Beton præfabrikerede elementer er strukturelle eller arkitektoniske komponenter fremstillet ved at støbe beton i en genanvendelig form inde i en fabrik, hærde det under kontrollerede forhold og derefter transportere det til stedet for installation. Denne vejledning forklarer de vigtigste elementtyper, den trinvise produktionsproces, de tolerancer, der kontrollerer kvaliteten, og den magnetiske forskallingsteknologi, der er blevet en produktivitetsstandard i moderne præfabrikerede anlæg.
Hvad definerer et præfabrikeret betonelement?
Et præfabrikeret betonelement er en strukturel eller arkitektonisk komponent fremstillet ved at hælde beton i en genanvendelig støbeform inde i et fabriksmiljø, hvor hærdningsforholdene kontrolleres for konsistens- og styrkeudvikling. Formen, normalt lavet af stål, definerer produktets endelige geometri. I modsætning til pladsstøbt beton, som formes og hærdes i sin endelige position på byggepladsen, fremstilles præfabrikerede elementer væk fra deres endelige placering og transporteres dertil, når de er hærdet.
Tre karakteristika adskiller præfabrikeret beton fra stedstøbt beton:
- Kontrolleret hærdning: temperatur og fugtighed styres på fabrikken, hvilket giver højere tidlig styrke og færre overfladefejl.
- Standardiseret forstærkning: armeringsholdere og forspændingsstrenge er placeret præcist, hvilket forbedrer den strukturelle pålidelighed og ensartethed.
- Gentagelige tolerancer: den samme form producerer identiske komponenter på tværs af store ordrer, hvilket forenkler montering på stedet og reducerer shim- og justeringsarbejde.
Ifølge Precast/Prestressed Concrete Institute (PCI) , fjerner det kontrollerede miljø for præfabrikeret produktion meget af den vejrrelaterede variation, der påvirker støbt arbejde. Fabriksstøbning gør det også muligt at genbruge forskallingen flere gange om dagen, hvilket er kerneproduktiviteten ved præfabrikatet frem for traditionel betonkonstruktion. PCI har offentliggjort design- og fremstillingsstandarder siden 1950'erne, og disse er fortsat referencerammen for de fleste præfabrikerede projekter i Nordamerika.
Hovedtyper af præfabrikerede betonelementer
Den præfabrikerede produktfamilie er bred, men de fleste byggeprojekter er afhængige af et kernesæt af standardelementkategorier. Tabellen nedenfor opsummerer de mest almindelige typer, deres typiske brug og den produktionsfunktion, der betyder mest for hver enkelt.
| Elementtype | Primær ansøgning | Typisk størrelsesområde | Produktionsfunktion |
|---|---|---|---|
| Bjælker og dragere | Gulv- og tagrammer til parkeringsdæk, broer og industribygninger | 6 til 30 m spændvidde | Forspændte tråde til lange spænd |
| Kolonner | Lodret belastningsstøtte i indrammede bygninger og stadioner | 3 til 15 m højde | Stålforme med justerbart tværsnit |
| Væg- og facadeplader | Bærende vægge, skærevægge og arkitektoniske facader | Op til 12 m højde | Sandwichpaneler integrerer et isoleringslag |
| Hulplader | Gulve og tage i bolig-, hotel- og kontorbygninger | 2 til 18 m spændvidde | Ekstruderet på langline senge med kontinuerlige hulrum |
| Trapper og reposer | Til- og frakørsel i erhvervs- og beboelsesejendomme | Standard flyvlængder | Højt krav til overfladefinish |
| Støttemure | Jordopbevaring til motorveje, kældre og landskabspleje | 1 til 8 m højde | Massebeton eller armerede sektioner |
| Brugsstrukturer | Mandehuller, hvælvinger, rør, septiktanke og stikledninger | Brugerdefinerede størrelser | Korrosionsbestandige blandingsdesign |
Hvordan præfabrikerede betonelementer fremstilles
Præfabrikeret produktion følger en fast sekvens på fabrikken. Hvert trin påvirker elementets endelige kvalitet, så procesdisciplin betyder mere end ved nogen anden støbemetode. Standardfremstillingscyklussen i et præfabrikeret anlæg ser således ud:
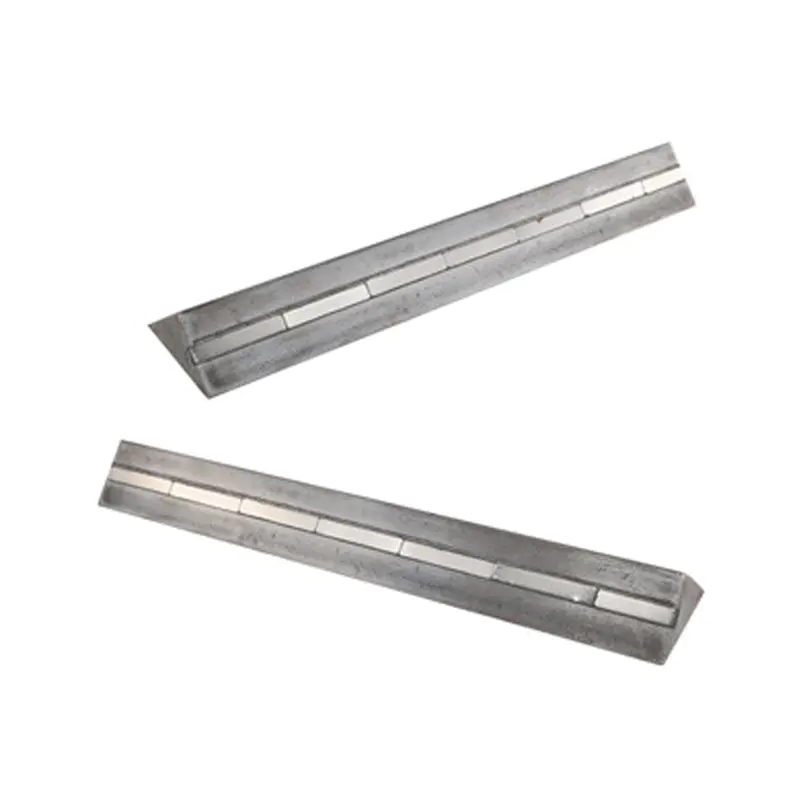
- Forberedelse af formen: stålformen renses, kontrolleres for forvrængning og belægges med slipmiddel. Magnetisk forskalling er placeret på stålpallen for at skabe elementets ydre omrids.
- Placering af forstærkning: armeringsjern eller forspændingstråde placeres inde i formen. For forspændte elementer spændes tråde til den specificerede kraft, før udstøbningen påbegyndes.
- Indlejrede indsatser: løfteankre, forbindelsesplader, ledninger og affasningslister er fastgjort i deres nøjagtige positioner. Dette trin bestemmer, om elementet kan løftes, transporteres og tilsluttes sikkert senere.
- Betoning: beton placeres med en skip eller pumpe og komprimeres ved hjælp af interne eller bordvibratorer. Selvkomprimerende beton bruges ofte til komplekse forme med tæt armering.
- Hærdning: damphærdning ved 50 til 70 grader Celsius accelererer hydrering og tillader udtømning inden for 12 til 24 timer.
- Afformning: magnetbokse slukkes, sideformere fjernes, og det færdige element løftes med en kran ved hjælp af de indstøbte ankre.
- Efterbehandling og opbevaring: overflader er lappet, kanter er slebet, og elementer opbevares på specialbyggede stativer indtil forsendelse.
Afformningstrinnet er, hvor produktiviteten vindes eller tabes i et præfabrikeret anlæg. Traditionel forskallingsopspænding med bolte eller kiler tager flere minutter pr. position og kræver, at der bores huller i stålpallen. Et magnetisk lukkesystem klemmer direkte på pallen uden at bore eller svejse, og udløses øjeblikkeligt med en håndtagsbevægelse. Dette er grunden til, at lukkemagneter er blevet et standardværktøj til præfabrikerede anlæg, der hurtigt skal ændre elementgeometrier på tværs af flere produktionskørsler.
Produktionstolerancer og kvalitetskontrol
Tolerancestyring er forskellen mellem et præfabrikeret anlæg, der leverer jævn montering på stedet, og et, der skaber konstant konflikt under opførelsen. Europæisk praksis i henhold til EN 13369 fælles ramme for fabriksfremstillede betonprodukter definerer standardtoleranceklasser, der i vid udstrækning anvendes af præfabrikerede fabrikker. Typiske værdier for normal produktion er vist nedenfor.
| Parameter | Typisk tolerance | Indvirkning på den færdige struktur |
|---|---|---|
| Tværsnitsmål | /-5 mm | Påvirker den strukturelle pasform, elementvægt og samlingsbredder |
| Samlet længde | /-10 mm | Bestemmer, om elementer passer mellem søjler og understøtninger |
| Placering af løfteankre | /-20 mm | Forkert ankre forårsager usikre løftevinkler og omarbejdning |
| Forstærkningsdæksel | 5 mm / -0 mm | Utilstrækkelig dækning fører til korrosion og overfladerustpletter |
| Overfladeplanhed | 2 mm over 1 m | Påvirker panelsamlinger, vægjustering og synlig overfladekvalitet |
Et pålideligt anlæg registrerer disse målinger for hvert produktionsparti og holder optegnelserne tilgængelige for køberen. Hvis en leverandør ikke kan give tolerancedata på anmodning, er det et klart advarselstegn. Det samme gælder for testresultater af betonterninger og ankerpositioneringsregistreringer, som direkte påvirker den strukturelle sikkerhed på stedet.
Magnetiske systemer, der fremskynder produktionen af præfabrikerede elementer
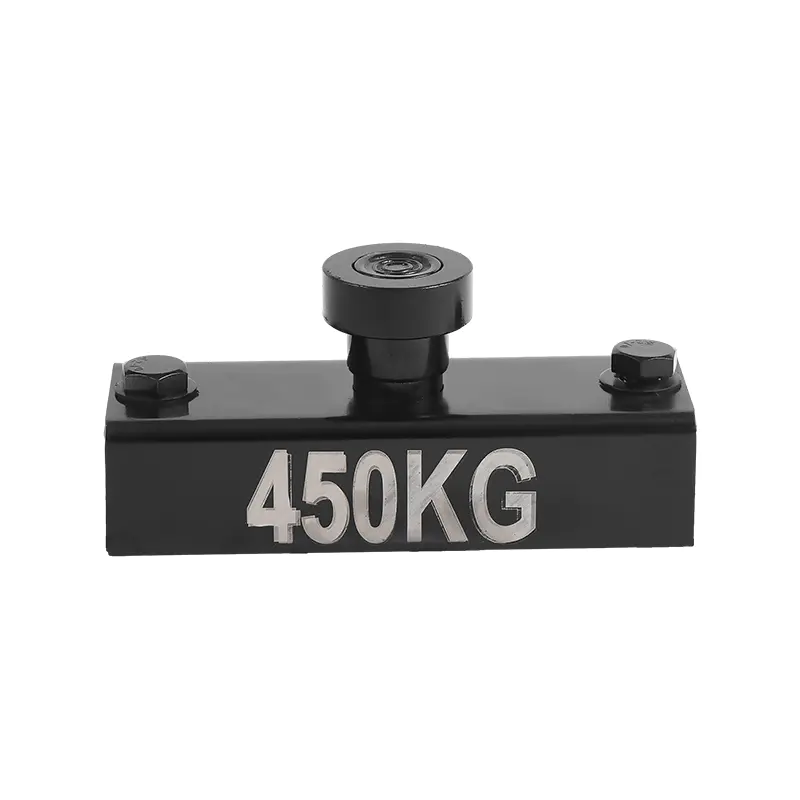
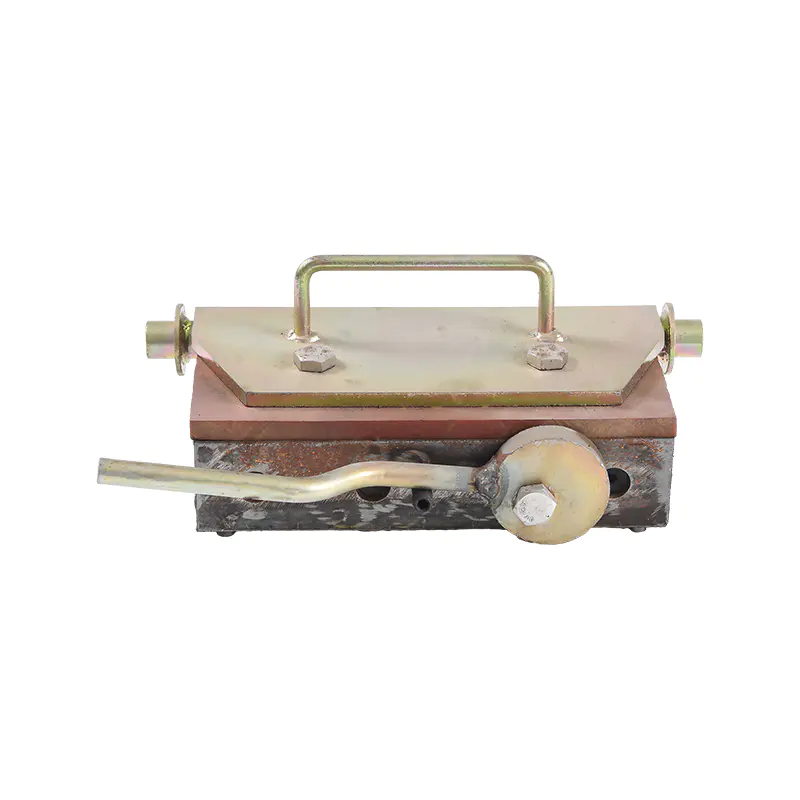
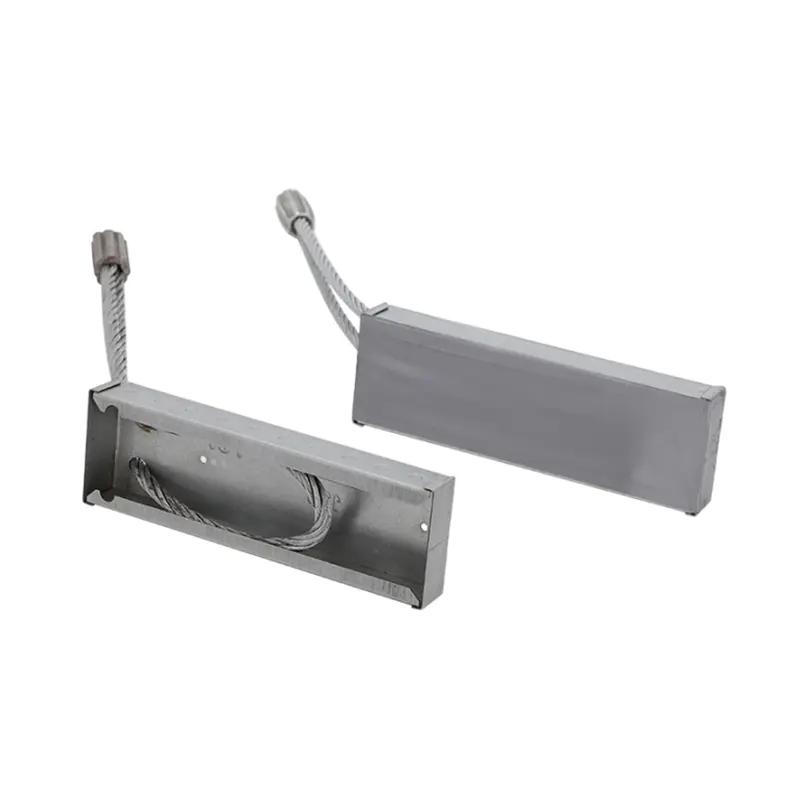
I et præfabrikeret anlæg er hvert minut, der bruges på at fikse eller justere forskallingen, et minut, der ikke producerer beton. Magnetisk forskallingsteknologi løser dette direkte: En forskallingsmagnet fastspænder stålforskalling til en stålpalle med hundredvis af kilos holdekraft og frigiver den med en simpel håndtags- eller håndtagsbevægelse.
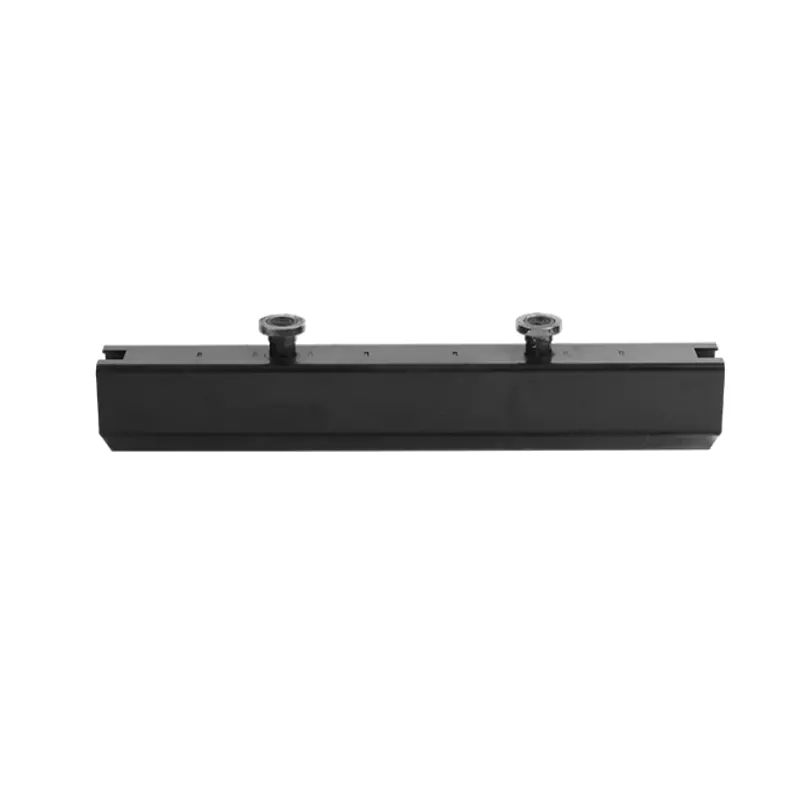
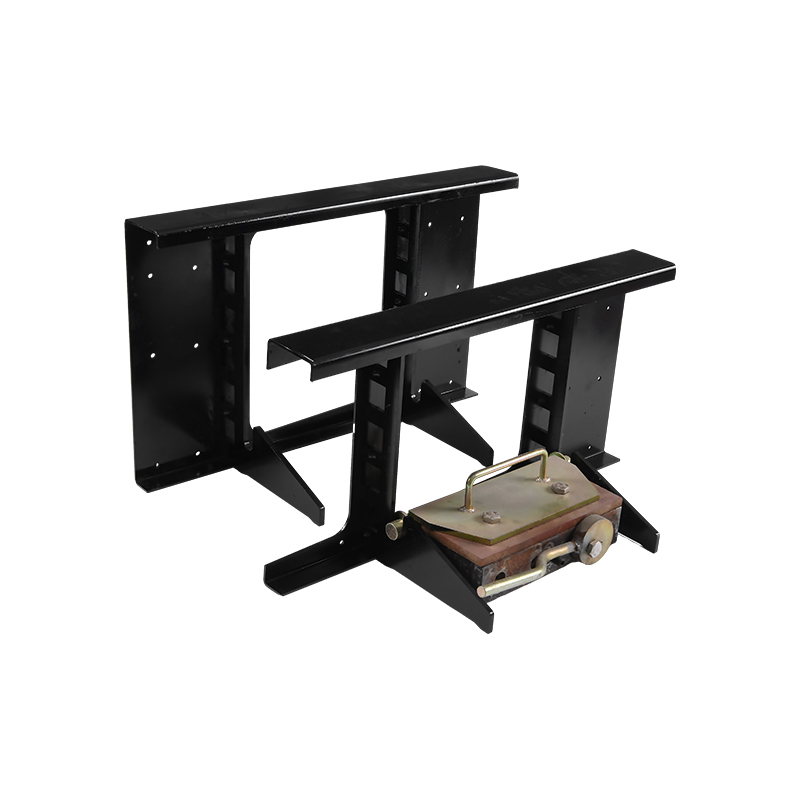 Forskallingsmagnet med håndtag til hurtig forskallingsjustering En genanvendelig magnetisk klemme med påsat håndtag, der låser og frigør stålforskalling med en kvart omgang, hvilket reducerer omplaceringstiden betydeligt sammenlignet med boltfaste metoder i præfabrikerede anlæg. Se produkt →
Forskallingsmagneter med håndtag bruges i vid udstrækning i præfabrikerede anlæg, fordi en hurtig kvart omgang låser eller frigiver magneten. Sammenlignet med boltfast forskalling reducerer magneter opsætningstiden med en betydelig margin. For eksempel tager det at flytte en sideformer på en 12 m lang pladepalle en arbejder omkring 30 sekunder pr. magnet, mod 3 til 5 minutter pr. klemme til den samme opgave. Over et skift med 20 omplaceringstrin kan dette reducere forskallingsarbejdet med ca. 2 til 3 timer og frigøre den samme arbejder til andre opgaver.
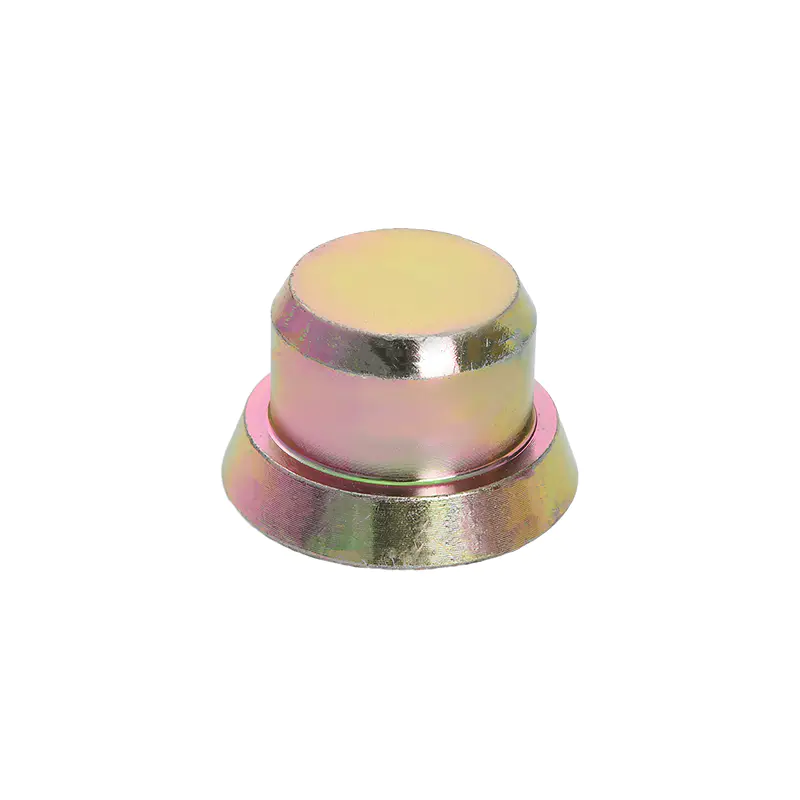
Indsæt magneter holde gevindmuffer, løfteankre og andre indstøbninger i deres nøjagtige position, før betonen udstøbes. Uden magnetisk fastholdelse forskydes indlejringer under vibration og komprimering, hvilket fører til kasserede elementer og dyre stedkorrektioner. Indsatsmagneten holder indstøbningen flugt mod pallen eller formfladen, så muffen efter udtagning af formen sidder præcis, hvor den tekniske tegning kræver.
 Indsæt magneter til præcis indstøbningspositionering Disse magneter holder gevindfatninger og løfteankre fast mod formfladen under betonstøbning, hvilket forhindrer forskydning og sikrer, at indstøbninger forbliver på linje med tekniske tegninger. Se produkt →
De praktiske fordele ved magnetiske systemer i fremstilling af præfabrikerede elementer er målbare og konsistente på tværs af fabrikker:
- Ingen boring, svejsning eller lapning på stålpaller, hvilket bevarer pallens overflade og reducerer vedligeholdelsesomkostningerne.
- Genanvendelig på tværs af tusindvis af hældninger, så værktøjsomkostningerne pr. element falder med hver produktionscyklus.
- Nøjagtig indstøbningspositionering, hvilket eliminerer efterarbejde forårsaget af forskudte fatninger og ankre.
- Hurtig at lære: en ny arbejder kan lægge en forskallingsgeometri inden for få timer i stedet for dages træning.
For et nærmere kig på, hvordan indsatsmagneter holder deres position under vibrationer, og hvorfor det betyder noget for præfabrikeret produktion, se denne tekniske oversigt: hvad en indsatsmagnet er og dens rolle i præfabrikeret betonproduktion .
Sikker løft og håndtering af færdigstøbte elementer
Løft er det højeste risikostadium i det præfabrikerede elements livscyklus. Et færdigstøbt element, der vejer alt fra 2 til 30 tons, skal løftes fra formen, flyttes til et lagerområde, læsses på en trailer og senere opstilles på stedet. Hvert eneste af disse løft afhænger af indstøbte løfteankre, der er udvalgt til elementvægten og løftegeometrien.
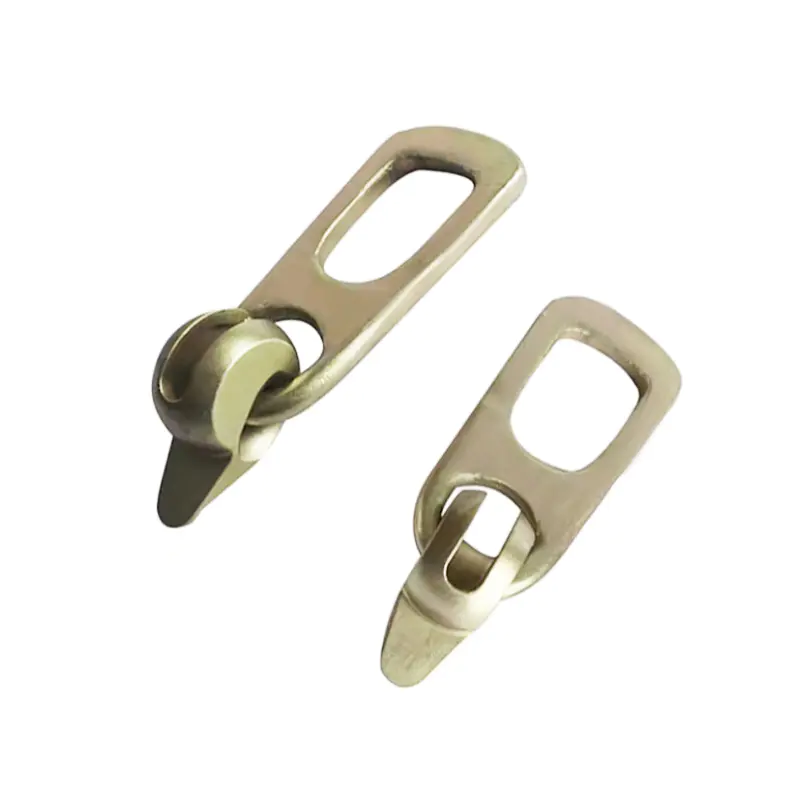
 Opstillingsanker til sikker løftning af præfabrikerede elementer Et indstøbt løfteanker med høj belastningskapacitet og korrosionsbestandighed, designet til at sikre og løfte præfabrikerede betonelementer, med enkelt- og to-huls muligheder for forskellige panelvægte. Se produkt →
Opstillingsankre indstøbes i betonen under støbningen og bliver tilslutningspunktet for løftekoblinger og kæder. De mest almindelige udformninger er enkelt-huls lige ankre til lette elementer og to-huls ankre, der tillader to-punkts løft af større paneler og bjælker. Ankerkapaciteten skal tilpasses den dynamiske belastning under løft. En udbredt praksis i præfabrikerede løft er at dimensionere ankeret, så dets sikre arbejdsbelastning er mindst tre gange den statiske elementvægt, som dækker de yderligere kræfter forårsaget af vipning, trækvinkler og kranacceleration.
To faktorer definerer en sikker løfteopsætning:
- Ankerposition: ankre placeret tættere på elementhjørnerne reducerer bøjningsspændingerne under løft. En standardregel for topunktsløft placerer forankringspunkterne på cirka en femtedel af elementlængden fra hver ende.
- Løftevinkel: vinklen mellem løftekæder og elementoverfladen skal forblive inden for et område på 30 til 60 grader. Flade løftevinkler under 30 grader multiplicerer den vandrette kraft på ankeret og øger risikoen for, at beton revner omkring ankerzonen.
Brug af fabriksmatchede løftekoblinger, der passer til ankerprofilen, og træning af arbejdere til at inspicere ankre for skader før hvert løft, er en praksis, der ikke kan forhandles i et veldrevet præfabrikat. Slid på anker og kobling skal logges, og udtjente komponenter skal omgående udskiftes.
Sådan vælger du en pålidelig leverandør af præfabrikerede elementer
Uanset om du køber præfabrikerede elementer til et boligkompleks eller specificerer komponenter til et industrianlæg, bør leverandørevalueringen følge en struktureret tjekliste frem for at sammenligne prisen pr. kubikmeter alene. De langsigtede omkostninger ved en dårlig leverandør viser sig i forsinkelser på stedet, afviste elementer og omarbejde, ikke i fakturaen.
- Produktionskapacitet og udstyr: spørg om sengelængde, formbeholdning, antal støbelinjer og daglig produktion. Et anlæg med langlinebede kan håndtere kontinuerlig pladeproduktion mere effektivt end et begrænset til korte individuelle forme.
- Indstøbning og løftesystem: bekræfte, at anlægget anvender standard løfteankre og indsæt magneter, der matcher tilslutningssystemet på stedet. Utilpassede indstøbningssystemer forårsager dyre forsinkelser under erektion.
- Kvalitetsrekorder: anmode om tolerancedata fra de seneste produktionsbatcher, herunder testresultater af betonterninger og ankerpositioneringslogfiler. Et anlæg, der ikke kan fremstille disse dokumenter på forespørgsel, er en alvorlig indkøbsrisiko.
- Form fleksibilitet: en leverandør, der bruger magnetisk forskalling, kan hurtigt ændre elementgeometrien, hvilket forkorter gennemløbstiden for tilpassede dimensioner og gør designrevisioner mindre smertefulde.
- Transport og levering: kontrollere afstanden fra anlæg til anlæg, den maksimale elementlængde, trailerne kan bære, og om leverandøren koordinerer leveringsplaner med det opstillingsmandskab for at minimere kranens tomgangstid.
For fabriksledere, der vurderer, om de skal opgradere deres nuværende forskallingsopsætning, betyder leverandøren af magnetværktøjsværktøj lige så meget som den præfabrikerede leverandørs kapacitet. En producent, der forstår både den præfabrikerede proces og magnetapplikationen, vil spare dig for fejlfindingstid og reducere produktionsforstyrrelser. Du kan gennemgå hele det magnetiske produktsortiment på producentens hovedproduktside .
Omkostningsfaktorer, der bestemmer den endelige pris på præfabrikerede elementer
Prisfastsættelse af præfabrikerede elementer er ikke et enkelt tal. Den endelige enhedspris afhænger af elementets kompleksitet, formafskrivning, batchstørrelse og logistik. At forstå disse omkostningsdrivere hjælper købere med at forhandle sig frem til bedre priser og undgå dyre overraskelser. Tabellen nedenfor grupperer de vigtigste omkostningsdrivere og forklarer, hvordan hver enkelt påvirker det endelige tilbud.
| Cost driver | Indvirkning på prisen | Omkostningsreduktionsstrategi |
|---|---|---|
| Skimmelsvamp omkostninger | Høj for brugerdefineret geometri; lav for standardiserede elementer | Standardiser dimensioner og genbrug forme på tværs af projekter |
| Batchstørrelse | Større ordrer fortynder opsætningsomkostninger pr. element | Kombiner mindre ordrer til gentagne produktionskørsler |
| Indstøbninger og løfteankre | Tilføjer materialeomkostninger og placeringsarbejde | Brug standardankerområder og magnetisk placering til at skære arbejdskraft |
| Forspænding | Tilføjer streng- og spændingsomkostninger, men reducerer betonvolumen | Optimer trådlayout for at reducere elementets egenvægt |
| Hærdende energi | Damphærdning bruger energi proportionalt med cyklustiden | Brug effektive isolerings- og varmegenvindingssystemer |
| Transportafstand | Tunge elementer koster væsentligt mere ud over 100 km | Vælg et anlæg inden for økonomisk transportafstand fra stedet |
Ofte stillede spørgsmål om præfabrikerede betonelementer
Hvad er forskellen mellem præfabrikeret og forspændt beton?
Præfabrikeret beton betyder, at elementet støbes væk fra sin endelige position, normalt på en fabrik. Forspændt beton betyder, at elementet sættes under kompression med spændte ståltråde, før der påføres driftsbelastninger. De to tilgange kombineres ofte: Mange præfabrikerede elementer, især bjælker og hulplader, er også forspændt for at øge belastningskapaciteten og reducere revner.
Hvor længe holder et præfabrikeret betonelement?
Fabriksstøbt beton med et korrekt blandingsdesign og tilstrækkeligt armeringsdæksel opnår rutinemæssigt en levetid på 50 til 100 år. Den faktiske holdbarhed bestemmes af vand-til-cement-forholdet, cementtype, dækning til armering og hærdningsregime, ikke af selve præstøbningen. Præfabrikerede elementer, der anvendes i aggressive miljøer såsom marine strukturer, kræver yderligere beskyttelsesforanstaltninger og er normalt designet med mere konservative blandingsspecifikationer.
Hvad er den maksimale længde af et præfabrikeret betonelement?
Transportrestriktioner sætter normalt den praktiske grænse snarere end produktionskapaciteten. En typisk trailer kan bære præfabrikerede elementer op til 13 til 15 m lange. Med særlige tilladelser kan der i nogle regioner flyttes længere elementer op til 20 m. For brobjælker, der overskrider transportgrænser, fremstilles præfabrikerede elementer i segmenter og samles på stedet ved efterspænding.
Kan præfabrikerede betonelementer skæres eller modificeres på stedet?
Det anbefales generelt ikke at skære et præfabrikeret element på stedet, fordi det skærer forspændende tråde eller armering af og fjerner det beskyttende betondæksel. Hvis en modifikation er påkrævet, skal elementet redesignes af en ingeniør, eller leverandøren skal fremstille et skræddersyet element med den korrekte geometri fra formen. Feltskæring ændrer elementets strukturelle adfærd på måder, der er svære at validere.
Hvordan er præfabrikerede betonelementer forbundet med hinanden?
De mest almindelige forbindelser er boltede klamper med indstøbte muffer, svejste plader indstøbt i elementerne og fugede muffeforbindelser til lodrette elementer. Indstøbte gevindmuffer, placeret med indsatsmagneter, er grundlaget for de boltede forbindelser, der anvendes i de fleste præfabrikerede betonkonstruktioner. Tilslutningsdesignet bør altid følge ingeniørens specifikation, da belastningsvejen afhænger af samlingskonfigurationen.
Fungerer lukkemagneter med alle stålpaller?
Forskallingsmagneter kræver en flad ferromagnetisk ståloverflade for at udvikle deres nominelle holdekraft. En palletykkelse på mindst 8 til 10 mm er typisk for magnetiske forskallingsapplikationer. Paller med kraftig rust, tyk maling eller overfladeforurening reducerer det magnetiske greb, så pallens overfladetilstand skal opretholdes. Når pallen er ren, og magneten er korrekt vurderet, er holdekraften forudsigelig og konsekvent.
Præfabrikerede betonelementer vil forblive en kernedel af moderne byggeri, fordi de leverer, hvad stedstøbt beton ikke kan: ensartet kvalitet, forudsigelige tidsplaner og effektiv brug af materialer og arbejdskraft. Den praktiske lektie fra denne vejledning er, at succes med præfabrikerede afhænger mindre af selve betonen og mere af detaljerne omkring den, herunder formkonfiguration, indstøbningsnøjagtighed, valg af løfteanker og forskallingsarbejdsgang. Magnetiske systemer adresserer alle disse detaljer direkte, hvorfor de er gået fra at være et valgfrit tilbehør til et standardkrav i produktive præfabrikerede anlæg.
Når du sammenligner leverandører, så se ud over prisen per kubikmeter. Bed om toleranceregistreringer, inspicér proceduren til opsætning af formen, og bekræft, at løfte- og indstøbningssystemerne matcher din tilslutningsstrategi for stedet. Det er her den reelle pris- og kvalitetsforskel lever.